万吨自由锻打造轴锻件致密基体|山西中重重工 15000 吨油压机标准化镦拔工艺,彻底消除钢锭原生缺陷
大型轴锻件服役过程长期承受扭转、拉伸、弯曲复合应力,钢锭原生疏松、枝晶偏析、内部夹杂若无法通过锻造充分压实,会成为疲劳断裂核心隐患。当前大量中小型锻造企业仅配备小型锻锤,锻造压力不足、锻造比不达标,仅简单拔长成型,轴件心部铸态组织残留,投入使用后 1-3 年出现轴颈开裂、扭转变形等失效问题。山西中重重工集团拥有核心重器 15000 吨自由锻油压机,配套 8000 吨快锻压机、5 吨 / 8 吨全自动液压锻造操作机,可加工单件 100kg 至 120 吨、直径 100mm-2000mm、总长 10 米以内实心轴、阶梯法兰轴、空心长轴,所有轴锻件成型工序厂区自主完成不外协,针对不同材质、截面尺寸制定专属镦拔锻造工艺卡,全程记录加热温度、锻造道次、单道变形量,生产数据***存档,不简化锻造工序、不压缩***低锻造比,依靠万吨静压力从成型环节解决轴锻件先天冶金缺陷。
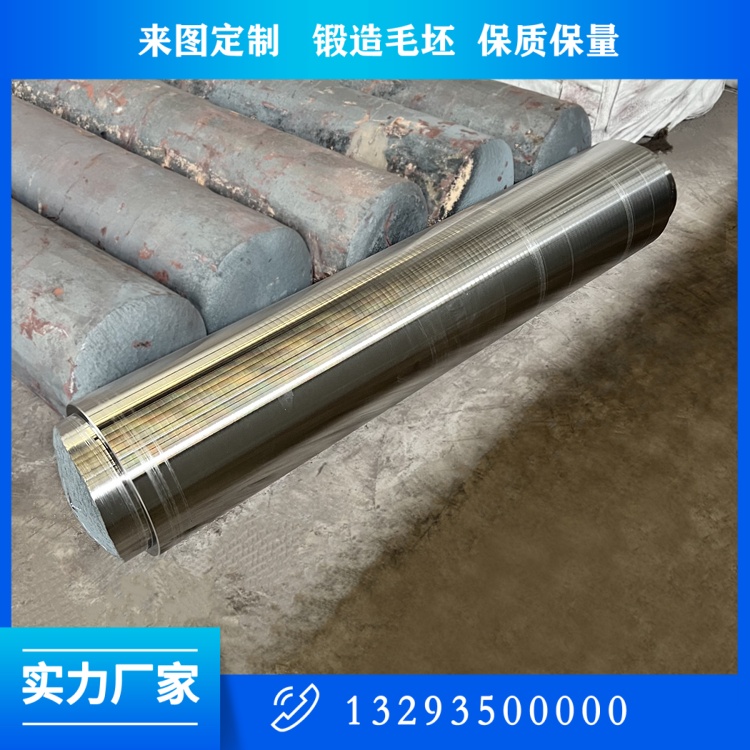
公司锻造车间实现碳钢、合金钢、不锈钢轴件分区生产,料架、夹持工装、转运台车物理隔离,防止碳钢铁屑附着特种合金钢表面造成渗碳、局部性能下降,这一细节是多数小型锻造厂极易忽略、直接影响轴件疲劳寿命的关键管控点。轴锻件锻造核心判定指标为锻造比,公司统一硬性标准:普通碳钢轴总锻造轴比≥4;42CrMo 重载合金轴锻造比≥5;34CrNiMo6 海上风电、船舶大截面主轴执行 “两镦两拔” 工艺,总锻造比≥7,通过多次轴向、径向交替变形打碎粗大铸态晶粒,完全闭合钢锭中心缩孔疏松。行业内部分厂家为节省钢锭原材料,锻造比仅 2-3,仅表层金属产生塑性变形,轴件心部仍保留铸态疏松,重载交变载荷下缺陷持续扩展直至断裂,中重重工所有轴件毛坯锻造完成后粗探伤,心部疏松超标坯料直接回炉重锻,绝不流转下一工序。
加热是锻造成型前置核心工序,轴件坯料截面跨度大,单一升温速率极易造成芯表温差,产生巨大热应力引发纵向裂纹。公司全部采用智能化分段控温天然气台车加热炉,多点热电偶实时采集炉内温度,炉腔温差稳定控制 ±10℃以内,区分四大材质体系差异化设定升温曲线。45#、40Cr 碳钢两段升温:600℃保温 1.5 小时释放铸造应力,再升温至 1150-1200℃始锻保温;42CrMo、34CrNiMo6 镍钼合金钢三段阶梯升温,400℃低温预热、750℃中段均匀扩散、***终升温至 1100-1180℃,保温时长按照坯料直径每 100mm 不少于 120 分钟核算,保证钢锭芯部、表层温度差控制在 20℃以内;不锈钢、耐热合金钢升温速率降低 50%,避免导热差产生热裂纹。出炉配套高压水全自动除磷系统,全方位冲刷去除表面高温氧化皮,防止氧化皮压入轴体形成夹层缺陷,后期机加工暴露后成为应力集中点。红外测温仪全程跟随坯料转运,实时监测实时温度,低于材质标准终锻温度立即回炉补温,禁止低温强锻。
万吨油压机成型分为镦粗、拔长、滚圆、台阶精整四大标准化步骤,大型重载主轴统一采用 WHF 宽砧强压锻造法,砧宽比控制 0.8-0.9,单道次压下率 20%-30%,大吨位静压力缓慢均匀渗透至轴件心部,区别于锻锤瞬时冲击仅表层变形的短板。镦粗工序将圆形钢锭轴向压缩 50% 以上,横向扩展压实中心疏松;拔长工序配合全自动操作机 360° 匀速旋转,多道次小变形渐进延伸,金属流线完整沿轴件轴向受力方向连续分布,无切断、无交叉紊乱,大幅提升抗扭转疲劳性能。针对带法兰、多级台阶异形轴锻件,提前预锻聚料,避免台阶根部金属折叠形成隐形裂纹,所有轴肩过渡圆角锻造成型预留充足加工余量,消除后期装配应力集中风险。空心长轴锻件增加芯棒拔长工序,均匀控制内外壁厚差,杜绝单侧壁厚过薄降低承载能力。
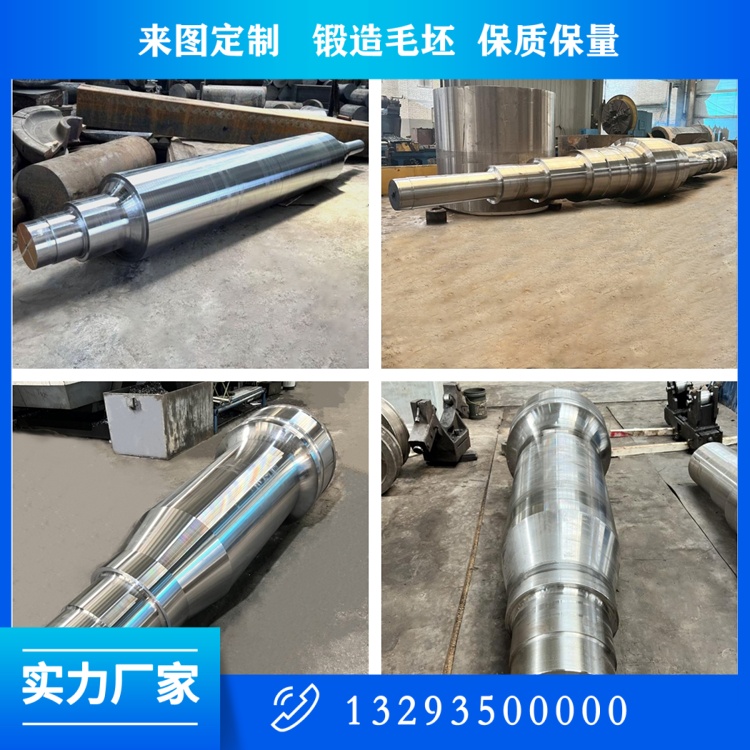
锻后冷却管控同步纳入工艺卡,长轴锻件采用立式悬挂缓冷方案,规避卧式放置受重力自然弯曲;大截面合金钢轴锻件送入缓冷砂坑或封闭炉坑,炉冷速率≤30℃/h,逐步释放锻造残余应力,防止冷却速度过快产生内部微裂纹。全部轴锻件冷却至室温后统一开展去应力退火预处理,650℃恒温长时间保温随炉缓冷,进一步均匀金相组织,降低毛坯硬度,改善后续切削加工性能。
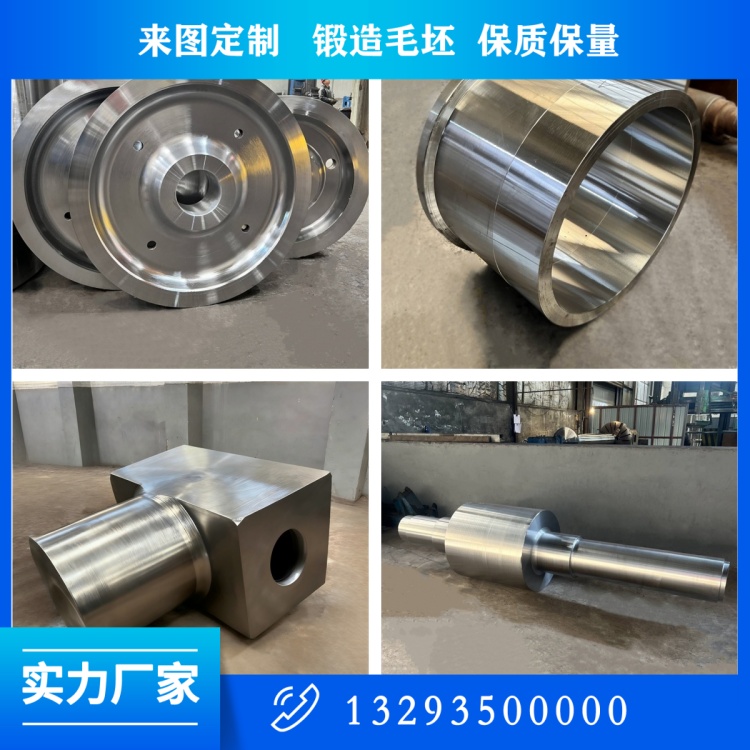
公司锻造车间执行 “工艺卡一票否决制度”,加热、锻打、转运、冷却每道工序均需操作工、巡检质检、工艺工程师三方签字确认,缺少任意一项温度、变形记录不得流转。多年量产数据统计,严格执行万吨油压机标准化镦拔流程后,轴锻件心部疏松、夹杂缺陷检出率下降 94%,晶粒度稳定控制 5-8 级,优于 GB/T 6402 国标二级锻件基础要求。山西中重重工依托自有 15000 吨大型锻造重器、分材质定制阶梯加热与多道次镦拔工艺、全工序参数可追溯管控,从锻造成型源头保障各类重型轴锻件组织致密、金属流线连续、无先天冶金缺陷,以客观、可落地的锻造工艺,为风电、船舶、冶金、石化行业供应长效稳定可靠的重载轴锻件毛坯。
 关注公众微信号
