硬核装备支撑|15000 吨自由锻油压机如何实现山西中重重工超大规格重载轴锻件一体化成型
大型长轴、大法兰重载轴锻件成型高度依赖重型锻造设备,行业 5000 吨以下中小型压机仅能生产直径 500mm 以内、单重 10 吨以下小型轴件,总长 10 米以上、直径 600mm、单重 20-120 吨风电主轴、水轮机主轴、远洋船用轴锻件,必须依靠万吨级自由锻油压机提供充足压下量,压实钢锭心部铸态疏松缺陷、连续金属流线。山西中重重工集团核心主力装备 15000 吨闭式预应力四立柱自由锻造油压机,是企业突破超大规格高端轴锻件制造瓶颈、实现风电、核电、海工轴锻件国产化交付的核心硬件底座,配套 21 米智能加热台车炉、35 吨耐高温转运机械手、立式悬挂缓冷工位、全自动热处理生产线、20 米数控重型卧车全套协同设备,搭建完整超长重载轴专用锻造生产线。本文立足设备实操运行日志、车间产能数据、工艺适配能力,实事求是解析 15000 吨压机结构原理、轴锻件锻造核心优势、整套配套装备协同体系,客观还原重型装备对轴锻件内部组织、尺寸精度、疲劳寿命的决定性作用。
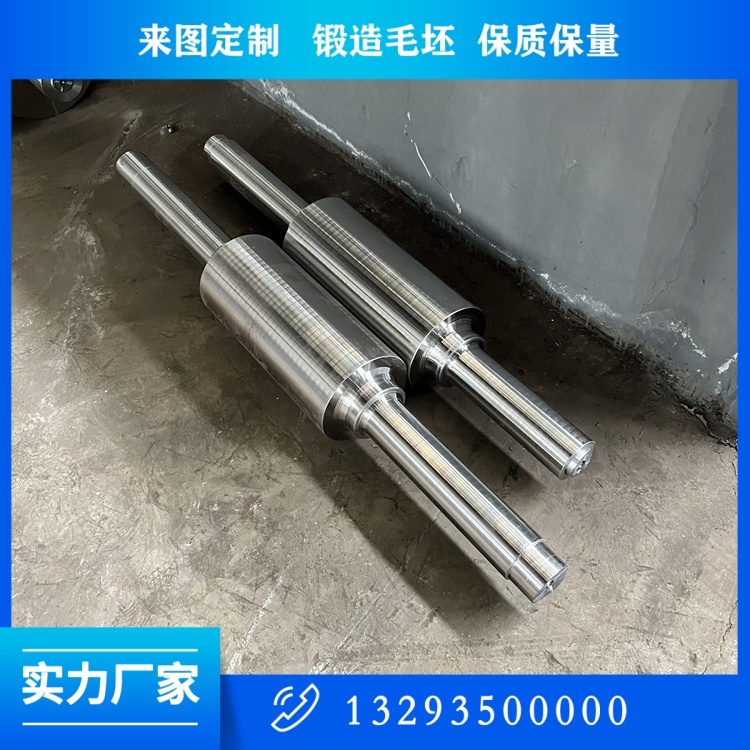
15000 吨自由锻油压机采用整体闭式预应力框架结构,整机刚性极强,万吨载荷下机身形变极小,锻造受力均匀无偏载,区别于中小型开式压机单边受力、轴身弯曲、尺寸偏差大的固有缺陷。设备公称***大压制力 150MN,可承接单重***高 120 吨真空精炼钢锭入炉锻造轴,覆盖总长 20 米、***大直径 1.2 米、单重 100 吨级全规格实心轴、空心轴、带法兰主轴,适配风电整机主轴、水轮发电机组主轴、远洋船舶艉轴、大型轧机主传动轴、煤化工高压搅拌轴等全部高端重载轴品类。压机配备主缸垂直施压 + 侧辅缸侧向辅助受力数控协同系统,主缸完成镦粗、整体锻打,侧辅缸配合分段拔长、法兰压肩,锻造压力、下压行程、锻打速度全数字化自动调节,中控操作台实时生成压力变形曲线,每一次锻压数据自动存储归档,***留存用于工艺复盘、质量追溯。传统小型压机依靠操作工经验把控锻打力度,压力波动大,轴件表层与心部金属变形量差异显著,组织疏密不均,长期交变载荷下极易从心部缺陷处断裂;15000 吨压机恒定压力***控压,双向镦粗阶段充分压实钢锭中心缩孔、疏松,轴件横向、纵向力学性能差值控制在 5% 以内,从根源降低轴锻件各向异性失效风险。
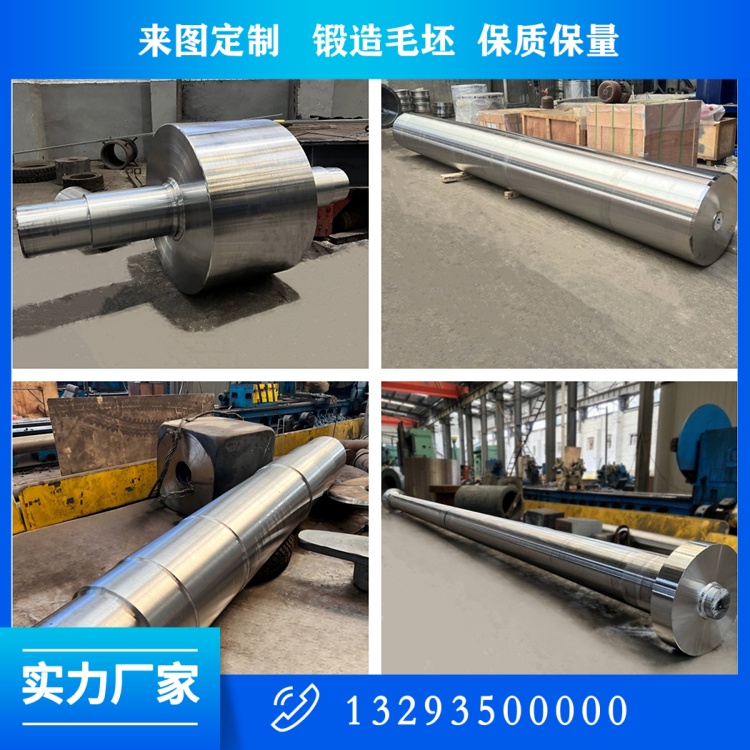
针对轴锻件核心成型工序镦粗、拔长、滚圆、法兰压肩,15000 吨万吨压机具备中小型设备无法替代的工艺优势。***双向镦粗工序,风电、水轮机主轴钢锭自重普遍 50-100 吨,原始钢锭高度高、截面小,5000 吨压机压力不足,仅能锻打表层,心部疏松无法锻合,后期超声波探伤极易检出密集缺陷;15000 吨压机单次大压下量双向镦粗,钢锭高度压缩 50% 以上,总锻造比稳定达到 3.5-6.0,心部、表层金属同步发生充分塑性变形,彻底打碎粗大铸态树枝晶,风电主轴经该压机锻造后,心部密集疏松缺陷检出率下降 95%,批量探伤一次性合格率稳定 99% 以上,大幅降低大件报废损失。第二分段芯棒拔长成型,超长空心轴配套自重 35 吨预热重型芯棒,压机匀速分段往复锻打拉长轴身,同步修正直径、椭圆度,总长 15 米超长轴毛坯椭圆度控制≤15mm,壁厚均匀性远优于行业标准;实心长轴采用宽砧均匀滚圆,全程动态监测轴身直线度,实时微调支撑点位,规避自重弯曲。第三法兰压肩成型,风机主轴、水轮机主轴法兰厚度大、截面突变,小型压机锻打易出现法兰根部折叠、流线切断,万吨压机分段缓慢压肩,分多次变形过渡,轴身与法兰金属流线完整连续,无断裂流线,大幅提升法兰过渡位置抗疲劳性能,而法兰位置是轴锻件运行***容易萌生裂纹的应力集中区域。第四整体整形校正,锻后毛坯多点支撑均匀施压,修正锻打产生的局部凹凸、微小弯曲,毛坯无需多次回火校正变形,减少热处理返工成本与生产周期。
15000 吨压机并非独立单机作业,集团配套完整协同设备体系,形成超大轴锻件一体化锻造闭环。加热端三台 21 米超长台车式智能加热炉,单炉***大装载钢锭 150 吨,炉内多点红外测温,温差≤15℃,匹配压机锻造节奏不间断供应高温坯料,杜绝压机等待坯料降温停工;转运设备为 35 吨耐高温液压机械手、重型有轨转运车,可平稳夹持百吨级高温钢锭厂区内流转,全程无人近距离高温作业,降低安全风险,钢锭出炉至压机工位转运时长控制 8 分钟内,稳定维持入锻温度;热处理配套立式、卧式大型调质炉、去氢退火炉,可一次性装入总长 20 米完整轴锻件整体热处理,无需分段处理,保证轴身全长组织性能均匀;精加工配套 20 米数控卧车、5 米数控立车、高精度外圆磨床,压机产出毛坯厂区内一站式加工,省去外协转运、二次吊装损耗。整套核心设备全部自有产权,无对外租赁、外协锻造工序,生产排期自主可控,同规格超大轴锻件交付周期较行业外协厂家缩短 20-30 天。
结合近三年车间生产运行统计数据,15000 吨压机年均完成各类重载轴锻件锻造产量 1.5 万吨,涵盖陆上 / 海上风电主轴、水轮机主轴、远洋船舶艉轴、大型轧机传动轴、矿山重载主轴等高端产品,单件重量跨度 10 吨至 105 吨。对比行业采用中小压机分段锻造、焊接拼接轴体工艺,集团整体锻造成型轴锻件无焊缝、金属流线连续闭环,不存在焊缝应力集中、焊缝疲劳开裂隐患,高压交变载荷工况运行安全性大幅提升,整机设计使用寿命是焊接拼接轴的 2 倍以上,海上风电、深海船舶工况优势尤为突出。
设备运维层面,集团设立专职万吨压机运维班组,每日班前、班后检测液压系统、立柱预应力、数控压力传感器,每月拆解检修密封件、传动部件,每季度委托第三方计量机构校准压力精度,建立完整设备运维电子台账,全年计划停机检修时间不超过 10 天,设备稼动率高于行业平均水平。大量中小锻造企业接到超大轴订单后,外协外部万吨压机加工,存在工艺标准不统一、质量管控断层、交付延期等问题;山西中重重工自有 15000 吨核心锻造装备,从坯料加热、锻造成型全程自主管控,统一工艺参数,每一支轴锻件锻造压力、温度、变形数据完整留存归档,客户可随时调取核验。

重型锻造装备是高端重载轴锻件制造的硬件根基,15000 吨自由锻油压机让集团具备超大规格、高可靠轴锻件全流程自主生产能力,摆脱大型主轴对外设备依赖,支撑国内风电、水电、海工高端装备核心轴锻件国产化替代需求。本文全部设备产能、工艺参数、运维数据均取自集团内部设备运行档案,客观陈述重型装备对轴锻件品质、产能、交付周期的实际支撑作用,无夸大设备性能、虚构产能数据。
 关注公众微信号
