细分赛道三|冶金轧机重载轴锻件批量标准化生产工艺与耐磨疲劳性能管控
轧钢生产线轧机传动轴、轧辊轴、减速机高速轴、辊道主轴属于连续 24 小时不间断运行重载轴锻件,长期承受巨大轧制挤压力、高频交变扭矩、冲击载荷,轴颈部位持续摩擦磨损,对轴锻件整体强度、心部韧性、表面耐磨性能、全长壁厚均匀性要求严苛。市场低端轧机轴大量采用无缝钢管焊接、普通轧制圆钢加工,内部金属流线断裂,疲劳寿命短,连续生产 1-2 年易出现轴颈开裂、扭转变形、磨损漏油故障;整体自由锻成型轧机轴锻件金属流线完整连续、内部组织致密,疲劳使用寿命是焊接轴 3 倍以上,是国内大型钢铁、有色金属冶炼轧钢企业***方案。山西中重重工集团批量生产各类热轧、冷轧轧机配套重载轴锻件,适配棒材轧机、板材轧机、宽带热连轧机组,年产轧机轴锻件一万余支,本文结合轧机轴批量量产实操台账,拆解轧机轴锻造、复合热处理、耐磨强化、疲劳性能管控标准化工艺,实事求是对比整体锻造轧机轴与焊接钢管轴性能差异。

轧机重载轴主流材质为 42CrMo、35CrMo 合金钢,大型热连轧机组主传动轴采用 34CrNiMo6 高强合金钢。42CrMo 是轧机轴通用主力材质,调质后高强度、高韧性、抗疲劳性能突出,适配 25MPa 以上连续轧制重载工况;35CrMo 韧性更优,多用于中小型冷轧辊道轴、减速机低速轴;34CrNiMo6 用于宽带热连轧主传动轴,承受超大轧制冲击载荷。原料选用钢厂专用合金精炼钢锭,进厂光谱***检测铬、钼合金元素含量,杜绝合金含量不足的降级钢材;钢锭 100% UT 探伤排查内部疏松、夹杂,批量下料标准化预留加工余量,直径单边预留 12-20mm,长度预留 25mm,适配重型数控车床、外圆磨精加工轴颈耐磨工作面。
批量锻造标准化工艺,兼顾规模化产能与长效疲劳性能。轧机轴规格跨度较大,直径 200mm-1000mm,长度 1.5 米 - 15 米,集团依托 8000 吨、15000 吨两台自由锻压机分规格分工位量产:小型短辊道轴由 8000 吨压机批量锻造,超长、大截面热连轧主传动轴由 15000 吨万吨压机成型。统一标准化锻造流程:钢锭 1160℃均匀分段加热,保温时长匹配坯料截面厚度;双向镦粗压实内部疏松,通用轧机轴锻造比≥3.5,大型主传动轴锻造比≥5.0;专用长芯棒分段匀速拔长滚圆,全程控制轴身全长直径均匀,避免局部壁厚过薄轧制受力鼓包变形;终锻温度 820℃以上,锻后立式悬挂缓冷释放表层锻造应力。批量生产采用标准化通用芯棒工装,同规格轧机轴统一成型模具,毛坯椭圆度、直径公差波动极小,大幅降低后续机加工工时,量产单件交付周期稳定可控。锻造轴核心优势为金属纤维沿轴身轴向完整连续,轴颈耐磨区域流线无切断,长期连续轧制往复扭转工况下不易产生疲劳裂纹,这是焊接钢管轧机轴无法比拟的核心性能差距。
复合调质 + 局部感应淬火热处理工艺,平衡整体强韧性与轴颈表面高耐磨性能。42CrMo、35CrMo 轧机轴统一执行整体淬火 + 高温回火调质基础工艺:淬火温度 850℃恒温保温,大截面轴采用水空间歇水雾均匀冷却,避免轴身弯曲、内外硬度差超标;560-600℃长时间高温回火,充分消除淬火残余应力,获得均匀回火索氏体组织,兼顾整体高强度与优良冲击韧性。热处理后轴身整体硬度统一控制 230-270HB,硬度过高轴体脆性大,轧制冲击载荷下易崩裂;硬度过低轴体易塑性扭转变形,严格锁定硬度区间,每批次抽样分段硬度检测,波动超出区间整批次回炉重新热处理。针对轧机轴颈高磨损工作面,在调质基础上增加中频感应局部表面淬火,轴颈表层硬度提升至 40-48HRC,大幅提升耐磨性能,心部仍保持高韧性,实现 “表硬心韧” 双重性能匹配,适配轧机 24 小时连续摩擦轧制工况。
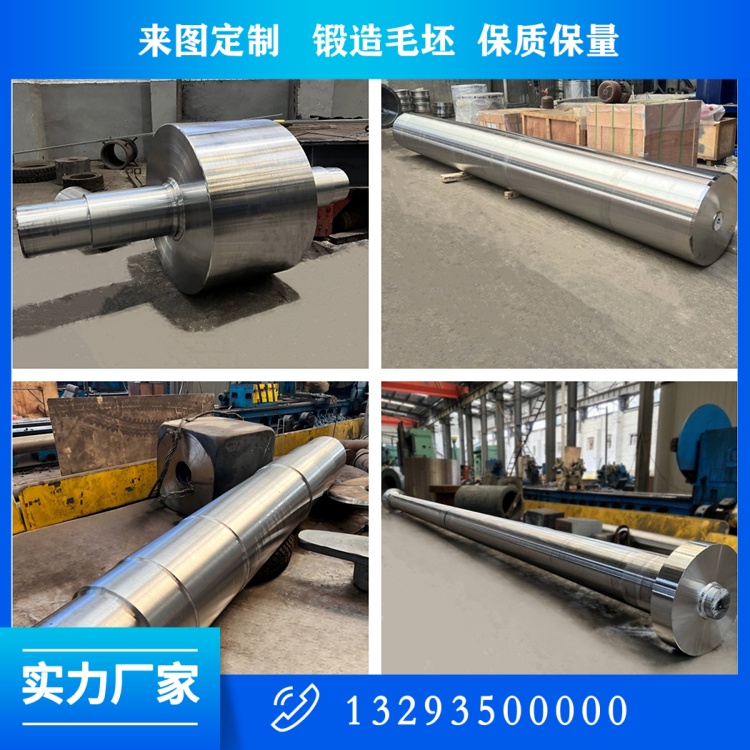
精加工轴颈高精度管控,保障轧机装配同轴度与长期耐磨密封性。轧机轴核心工作面为两端轴颈,配套 20 米重型数控卧车、高精度外圆磨床精加工,轴颈尺寸公差 H7-H8,表面粗糙度 Ra≤0.8,装配轴承无间隙、长期运转无漏油;轴身全长分段测量壁厚、圆度,壁厚公差 ±2mm 以内,杜绝局部薄区轧制受力变形;轴两端法兰端面平行度、全长同轴度严格管控,避免轧辊装配偏心,加剧轴颈异常磨损。加工完成后人工清理轴身、键槽金属碎屑、毛刺,防止轧制过程划伤轴承、密封配件。
疲劳耐磨专项检测与出厂多级探伤管控。每批次轧机轴截取疲劳试样,开展百万次交变扭转疲劳试验,模拟轧机连续轧制循环载荷,无裂纹、无塑性变形判定合格;成品执行 UT 超声全覆盖探伤 + MT 磁粉表面探伤,排查轴身内部疏松、轴肩过渡位置微裂纹,批量自动化分段扫描探伤,兼顾量产效率与全检不漏件。市场焊接钢管轧机轴无法实现全壁厚深度探伤,焊缝内部夹杂、微裂纹无法提前检出,投入轧钢生产线短期出现轴颈开裂、停机故障;整体锻造轧机轴锻件无焊缝,全壁厚探伤全覆盖,缺陷检出率 100%,出厂安全冗余更高。
量产交付一体化优势,集团自有锻造、热处理、精加工、探伤全工序车间,批量生产轧机轴无外协中转,单件综合加工成本低于分包外协厂家,批量交付周期稳定 7-18 天,匹配钢铁企业月度批量采购排产;全套出厂资料包含材质质保、热处理温控曲线、探伤报告、分段硬度检测记录、感应淬火工艺单,满足钢厂入库质检、生产线设备报检全套标准。近三年配套国内头部大型钢铁冶炼企业,批量锻造轧机重载轴售后故障率不足 0.25%,远低于焊接钢管轧机轴 5%-7% 的故障比例,市场反馈连续轧制稳定性优势显著。

冶金轧机轴是钢铁生产线连续运转的核心动力部件,疲劳、磨损失效直接导致整条轧线停机,单次停机检修损失巨大。整体自由锻轧机轴凭借致密金属组织、连续完整流线、均衡耐磨强韧性能,成为高端热轧、冷轧生产线刚需部件。山西中重重工依托批量标准化锻造、复合热处理工艺,稳定量产高耐磨长寿命轧机重载轴锻件,所有工艺参数、疲劳耐磨检测数据均来自车间量产台账,客观呈现整体锻造轧机轴相较于焊接轴的性能优势与标准化全流程管控模式。
 关注公众微信号
