轴锻件精加工余量设计与加工变形防控对策 —— 山西中重重工工艺实践
轴锻件完整制造流程涵盖锻造毛坯生产、热处理、精加工、检验入库多个环节。锻造毛坯精加工余量看似只是尺寸参数,却直接影响锻件制造成本、热处理质量、成品尺寸精度。余量设置过大,原材料消耗增加、机加工工时上升,抬高整体生产成本;余量偏小,无法彻底去除锻件表层氧化皮、脱碳层、表面微小缺陷,精加工完成后暴露瑕疵,造成成品报废。除此之外,大型长轴锻件受锻造残余应力、热处理应力影响,加工过程极易发生弯曲变形,导致同轴度、圆度、直线度超差。山西中重重工集团结合多年轴锻件毛坯配套经验,客观分析轴锻件精加工余量设计原则,梳理大型轴锻件加工变形成因与防控对策,为毛坯工艺制定提供参考依据。
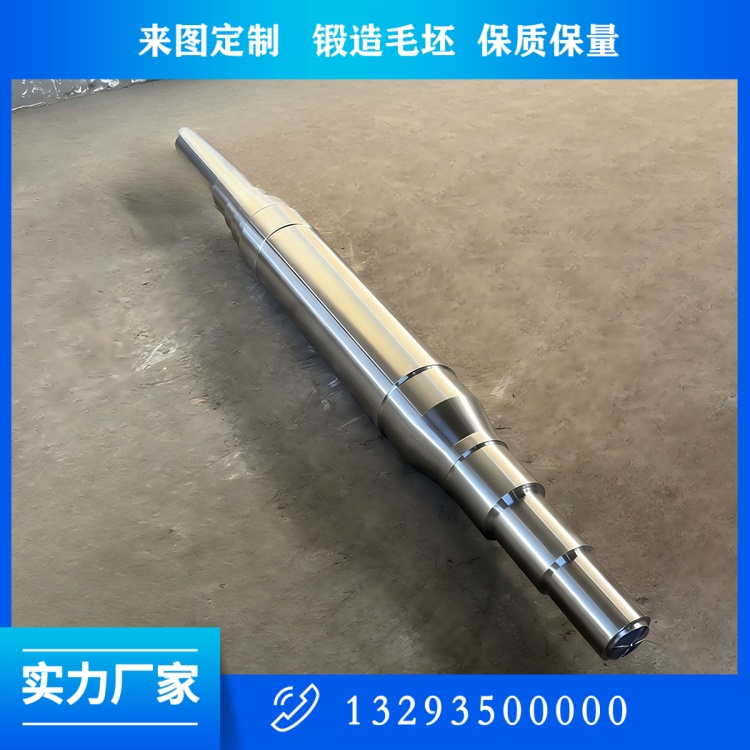
锻造轴锻件毛坯余量设计需要综合多项条件判定,不存在通用固定数值。核心考量因素包含锻件规格尺寸、锻造成型方式、热处理变形量、材质种类、后续加工工艺、探伤需求。碳钢轴锻件氧化皮厚度相对可控,余量可以适度收紧;合金钢高温加热更容易产生氧化脱碳,需要预留更多加工余量。长轴锻件锻造过程容易出现轻微弯曲,热处理升降温过程自重作用进一步加剧变形,余量设计必须预留变形矫正空间;短粗型轴锻件变形量小,余量可合理优化。台阶轴、法兰轴外形复杂,轴肩、法兰位置成型难度大,局部容易出现凹凸不平,对应位置余量相比光轴适当放大。
很多采购方在图纸设计阶段只关注成品尺寸,忽视毛坯余量匹配问题,直接照搬小型轴件余量标准应用到大吨位重型轴锻件,极易引发质量风险。部分客户为节约原材料,极力压缩单边加工余量。当余量不足时,锻件表层脱碳层无法完全车削去除。脱碳区域钢材碳含量下降,硬度偏低,耐磨性大幅减弱,轴颈位置长期运转容易出现磨损、点蚀,缩短设备使用寿命。同时锻件表面存在微小折叠、发纹,余量不够无法彻底切除,精加工后缺陷暴露,整支轴锻件直接报废。与之相反,余量过度放大,钢材消耗量上升,锻造火次增加,热处理负荷加大,机加工企业切削时长增加,综合成本显著上涨。合理的余量设计,是平衡质量与生产成本的关键。
大型轴锻件加工变形是行业普遍难题,变形根源来自锻件内部残余应力。残余应力分为锻造残余应力与热处理残余应力。钢锭锻造过程中,坯料各部位变形不均匀,产生锻造应力;调质淬火阶段,表层与芯部组织转变不同步,形成数值更高的组织应力。应力在锻件内部相互平衡,毛坯完整状态下变形不明显。当机加工持续切削去除表层金属,原有应力平衡状态被打破,应力重新分布,轴锻件逐步发生弯曲、扭曲变形。加工完成初期尺寸达标,放置一段时间后持续变形,出现同轴度超差、轴身跳动超标等问题,也是应力释放带来的典型现象。
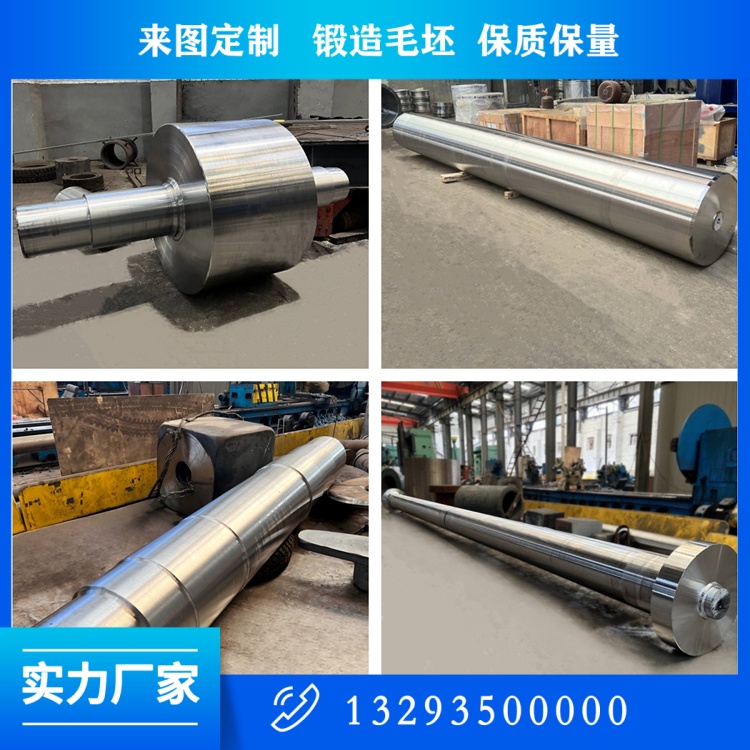
针对应力引发的变形,集团内部形成一套标准化防控流程。***,锻造完成后及时开展锻后缓冷以及去应力退火,提前释放大部分锻造应力,避免大量残余应力留存至后续工序。第二,严格管控热处理工艺,合理控制升降温速率与冷却速度,避免产生过高热处理应力。热处理结束后不直接交付精加工,预留足够自然时效时间,让锻件内部应力初步释放。第三,优化加工工艺方案,采用粗加工、时效、精加工分步实施。粗加工切除大部分余量之后,再次安排去应力处理,消除粗加工产生的加工应力,再开展***终精加工,能够有效降低成品变形概率。
毛坯直线度管控同样不可忽视。锻造阶段严格把控拔长工艺,及时校正毛坯弯曲,杜绝大幅弯曲毛坯流入下道工序。弯曲毛坯进入热处理炉,高温条件下自重会让弯曲量进一步加大,后续矫正难度急剧上升。对于已经出现弯曲的锻件毛坯,在合适温度区间开展热校正,禁止冷态强行校正,防止轴体内部产生隐性微裂纹。
脱碳层深度是余量核定重要参考指标。加热温度越高、高温保温时间越长,锻件表层脱碳层越厚。集团锻造加热工序优化温控曲线,减少坯料在高温区间无谓停留时间,降低脱碳层厚度。即便如此,精加工设计余量依旧需要覆盖***大脱碳深度,保障成品受力截面不存在脱碳组织。对于轴颈、轴承装配位等关键工作面,在工艺评审阶段重点复核余量。
不同加工方式对余量要求存在差异。普通车床切削与数控深孔加工、磨加工所需余量各不相同。若是成品需要磨削加工,除预留车削余量外,还需要额外预留磨削余量。空心轴锻件内孔加工难度更高,内壁氧化、脱碳问题突出,内孔余量设计相比外圆需要更加谨慎。
市场上经常出现供需双方因余量产生分歧:锻造企业希望余量充足保障成品合格率,采购方希望压缩余量降低成本。山西中重重工技术人员坚持结合锻件尺寸、材质、工艺路线开展测算,给出客观合理的余量建议,向客户说明余量不足对应的潜在风险,在保障产品使用可靠性基础上优化毛坯尺寸,避免材料浪费。
随着装备制造降本增效需求提升,精细化锻造成为发展方向。近净成型锻造工艺持续推广,在保证缺陷、脱碳层能够完全去除的前提下合理缩减余量,减少切削加工量。但近净成型对锻造装备、操作水平、温控精度提出极高要求,不能盲目照搬。中小型简易锻造设备无法稳定实现小余量毛坯生产,强行缩小余量只会带来极高报废风险。
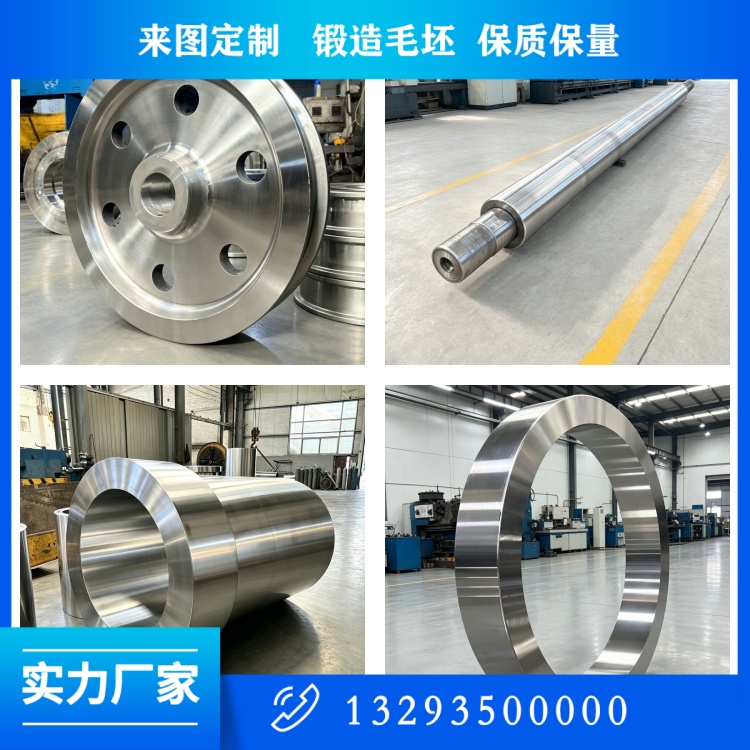
山西中重重工持续梳理各类轴锻件余量数据库,根据多年生产变形数据持续优化毛坯尺寸标准,区分实心轴、空心轴、台阶轴、法兰轴制定差异化余量规范。同时持续优化全流程应力管控方案,从锻造、热处理、时效多个环节减少残余应力,缓解大型轴锻件精加工变形难题,为下游机加工企业提供尺寸稳定、余量合理、便于后续加工的优质轴锻件毛坯。
 关注公众微信号
