不同材质轴锻件热处理工艺、金相调控与残余应力消除技术
一、轴锻件热处理核心功能与工序分类
锻造完成的轴件内部存在极高锻造残余应力,晶粒粗细分布不均,金相组织未匹配设备工况使用要求,热处理通过***控温、保温、冷却调控金属内部金相,实现三大核心目标:完全消除锻造残余内应力;破碎粗大锻态晶粒、细化均匀组织;匹配材质调整强度、韧性、高温蠕变、低温冲击等力学性能。
轴锻件热处理分为锻后预备热处理与成品性能热处理两道独立工序。预备热处理紧跟锻造工序,释放锻造应力、降低轴件硬度,方便粗加工切削;成品性能热处理在粗加工、粗探伤完成后实施,***调控***终服役力学性能,是决定主轴疲劳寿命的核心工序。不同材质轴件金相组织目标差异巨大,热处理升温、保温、冷却曲线完全独立,无通用标准化工艺。
二、碳素钢、低合金调质主轴热处理工艺(45#、42CrMo、34CrNiMo6)
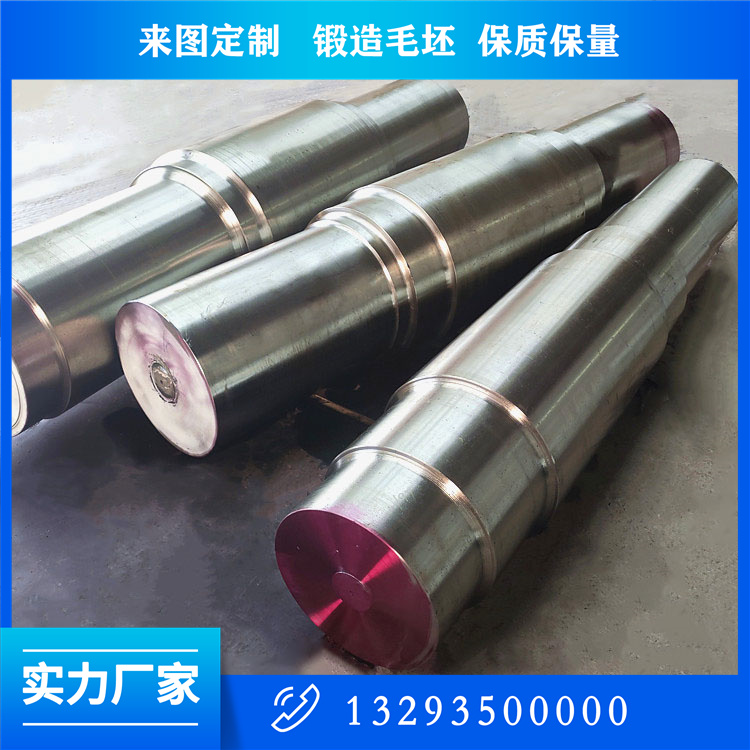
45#、Q355 碳素钢通用传动轴 锻后预备热处理采用完全退火:680℃恒温保温,保温时长按轴件截面厚度 2min/mm 计算,炉内随炉缓慢冷却至 300℃出炉,彻底释放锻造应力,硬度降至 160HB 以内,降低粗加工刀具磨损。 成品性能热处理选用正火 + 高温回火:正火温度 900℃—930℃充分奥氏体化细化晶粒,出炉空冷;回火温度 620℃—660℃恒温保温,炉冷平衡强度与常温冲击韧性,满足轻载、中速通用传动轴使用需求。
42CrMo 风电、冶金重载主轴 低合金调质钢,长期交变弯曲载荷工况,标准工艺为整体调质(水油双介质淬火 + 高温回火)。淬火升温至 860℃±10℃,长轴立式吊装入炉保证全长度受热均匀,保温完成后先入水快速冷却至表层 250℃,再转入油中等温冷却,避免单一水淬产生表层开裂、单一油淬心部硬度不足;回火温度 600℃—650℃长时间恒温保温,缓慢炉冷,大幅降低回火脆性风险,热处理后抗拉强度 830—980MPa,-20℃低温冲击功≥40J。
34CrNiMo6、30Cr2Ni4MoV 火电转子轴 镍铬高强合金转子,高温高速旋转工况,采用分级淬火 + 高温回火精细化工艺。淬火温度 850℃—870℃,立式悬挂整体喷淋控冷,保证轴身全长硬度均匀;回火温度 620℃—680℃,保温时长不少于 10 小时,分段缓慢降温,稳定回火索氏体金相组织,提升高温抗蠕变性能,热处理后每支转子分段取样做常温、450℃高温拉伸冲击试验,全部达标方可流转无损探伤工序。
三、304、316L 不锈钢耐腐蚀轴固溶热处理专项管控
不锈钢主轴多用于海水、酸碱腐蚀石化工况,锻造轴缓冷过程中 450℃—850℃敏化区间会析出碳化铬,造成晶间贫铬,引发晶间腐蚀断裂失效,固溶热处理是消除该缺陷***手段。
固溶标准工艺参数:加热至 1050℃—1100℃固溶温度,保温时长 1h/100mm 截面厚度,保证铬、钼合金元素充分溶入奥氏体基体;保温完成后 90 秒内整体浸入水池极速水冷,快速跨越 450—850℃敏化温度区间,抑制碳化物沿晶界析出。直径 400mm 以上厚壁不锈钢轴锻件配套外部高压喷淋辅助冷却,保障整体冷却速率≥55℃/s。
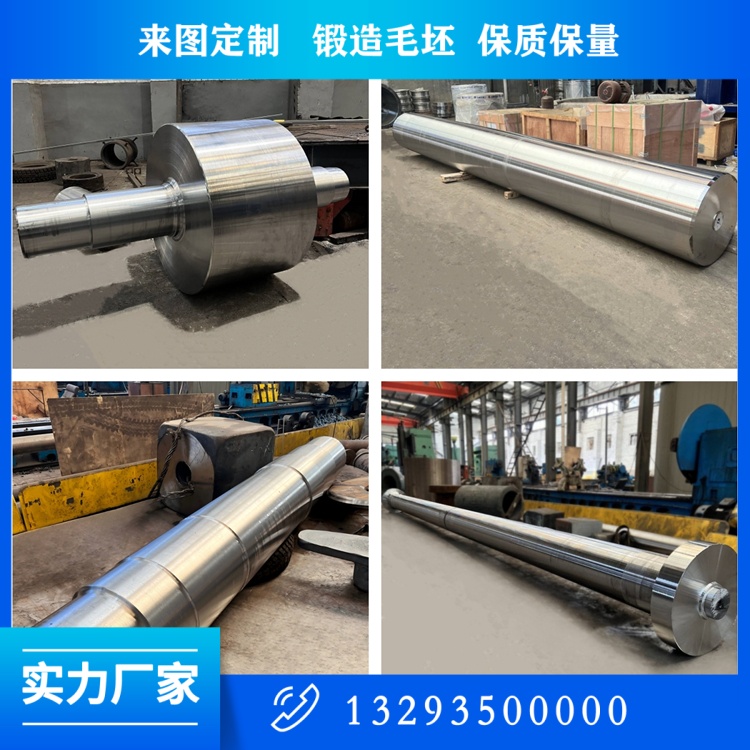
装炉与冷却管控规范:不锈钢长轴立式吊装入炉,避免自重挤压弯曲变形;冷却水池水温≤40℃,水体持续循环流动,防止轴件局部水温过高冷却不足。
金相验收硬性标准:固溶处理后金相检测无连续网状碳化物,晶间腐蚀对比试验合格;轴身全长内外金相组织均匀,无表层敏化缺陷层。
四、2205 双相不锈钢空心轴两相平衡热处理控制
双相不锈钢主轴同时具备奥氏体优良韧性与铁素体高强度,多用于深海海工、高氯化工介质工况,热处理核心目标是控制奥氏体、铁素体两相比例稳定在 40%—60% 区间,任一相比例超标都会造成冲击韧性、耐蚀性能大幅衰减。 固溶温度严格锁定 1040℃,温度上下浮动不得超过 10℃,保温完成 90 秒内整体入水极速冷却,严禁空冷、缓慢降温。缓冷会析出 σ 金属间脆性相,轴件冲击韧性下降 70% 以上直接报废。每批次轴锻件抽取金相试样,显微镜统计两相占比,不合格工件重新固溶处理,二次热处理不得超过 2 次。

五、长轴锻件热处理变形防控与切削应力稳定化工艺
超长、大直径轴锻件热处理极易出现全长弯曲、椭圆变形,行业形成成熟标准化防控方案:
装炉方式优化:长度 6 米以上长轴全部立式悬挂入炉,多点柔性工装支撑,消除自重弯曲变形;同炉多支轴件之间预留充足间隙,保证炉内热气流循环均匀,避免局部受热不均变形。
升降温速率硬性管控:升温、降温速率统一≤50℃/h,缩小轴件内外温差,降低热应力变形;高合金钢转子升降温速率下调至 30℃/h 以内。
精加工后低温稳定化去应力工艺:风电、火电高精度主轴精加工完成后增设低温稳定回火,250℃恒温保温 4 小时,缓慢炉冷,彻底消除机加工切削残余应力,设备长期运行尺寸不会发生蠕变弯曲。
热处理全过程自动记录完整炉温曲线,每支轴锻件留存升温、保温、冷却全套数据,第三方监造可随时调取核对工艺执行情况,实现全流程可追溯。金相组织、力学性能取样数据与轴件***编号绑定归档,是特种设备主轴出厂验收必备核心资料。
 关注公众微信号
