轴锻件机加工、矫直工艺实施要点与质量管控
轴锻件完成锻造、热处理工序之后毛坯余量较大,外形尺寸、表面粗糙度、形位公差无法直接满足装配使用要求,需要进入机加工车间开展粗加工、矫直、精加工系列工序。机加工不只是简单切削去除多余材料,同时还承担暴露锻件表面缺陷、配合无损检测、控制尺寸精度与形位公差、释放工件残余应力的多重作用。矫直工序则用来修正锻造热处理带来的轴体弯曲变形,保证轴锻件直线度、同轴度满足图纸技术条件。机加工与矫直工序控制不当,会出现轴件尺寸超差、同轴度不合格、磨削烧伤、加工裂纹等问题,即便是锻造热处理完全合格毛坯,也会因为机加工环节失误造成成品报废,因此做好轴锻件机加工、矫直全流程管控,对保障***终成品质量意义重大。
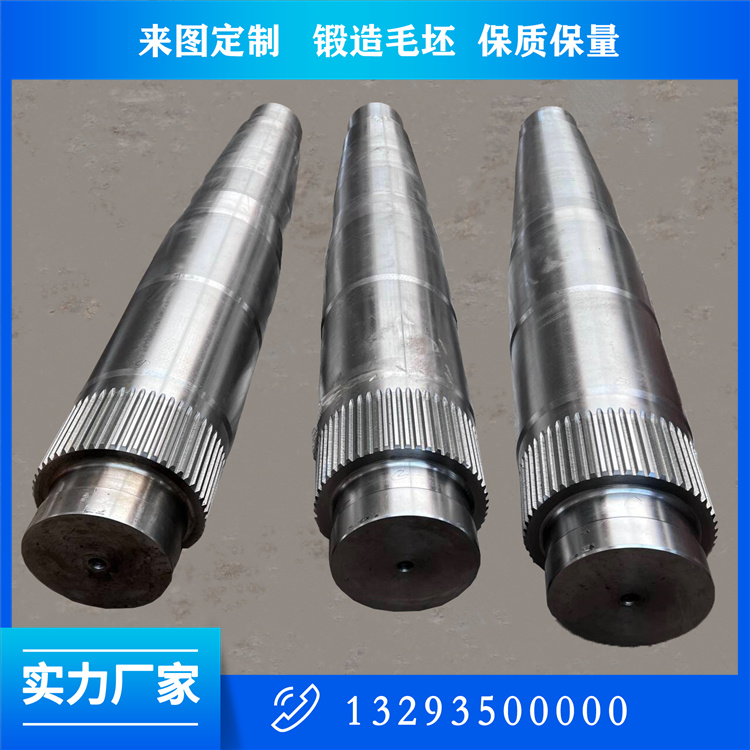
锻造轴锻件机加工分为粗加工与精加工两个阶段,两个阶段分工明确。粗加工阶段去除锻造毛坯绝大部分加工余量,把轴锻件各部分尺寸加工至距离成品留有精加工余量状态。粗加工有几个重要作用:***,切削掉锻件表面氧化皮、脱碳层,把工件加工出平整光洁检测面,满足超声波探伤、磁粉探伤的检测条件;第二,切削加工过程释放一部分工件内部残余应力,毛坯内部微小表面缺陷经过粗加工之后暴露出来,可以提前发现裂纹、折叠等问题,避免流转到精加工完成之后才发现缺陷,造成更大损失;第三,粗加工之后对锻件开展二次无损探伤,对毛坯质量再次复核。粗加工完成之后,需要对轴锻件开展弯曲检测,如果弯曲超差,则送入校直工位开展校正作业。
矫直分为热矫直与冷矫直两种模式。大型重型轴锻件更多采用液压冷矫直工艺,使用专用液压校直设备,多点支撑支撑轴体,压力头对弯曲位置施加压力完成校正。矫直作业对操作经验要求很高,压力施加大小、施压位置选择十分关键,压力过小无法校正弯曲,压力过大又会造成轴锻件内部产生新的残余应力,甚至引发内部微裂纹。企业需要建立矫直内控标准,明确轴锻件直线度允许范围,使用激光测距仪器全长度检测轴件弯曲情况,弯曲超差工件开展校正;校正完成之后再次复测直线度,确认合格。对于高安全等级轴锻件,冷矫直之后必须安排去应力回火处理,消除矫直带来的残余应力,不然工件在后续精加工或者服役过程中,残余应力缓慢释放,轴件会重新发生弯曲变形,形位公差直接超差。部分弯曲量很大工件,冷矫直风险过高,则采用高温热矫直工艺。
粗加工、矫直、去应力工序全部完成之后,进入精加工工序。精加工严格按照产品图纸要求,控制轴颈直径公差、各台阶长度、轴件直线度、同轴度、圆度、端面跳动等形位公差指标。阶梯轴各个台阶过渡圆角必须严格执行图纸要求,不能加工成尖角。轴件转动工作时,尖角位置会形成严重应力集中,交变载荷作用下,裂纹优先从尖角位置萌生,缩短轴锻件疲劳寿命,过渡圆角加工质量往往容易被现场加工人员忽视,却对轴件实际使用寿命影响巨大。
高速旋转轴锻件很多需要磨削加工,磨削加工环节要重点防范磨削烧伤问题。磨削过程当中,如果磨削进给量过大、冷却不充分,工件表面瞬时温度急剧升高,钢材表层金相组织发生改变,产生烧伤层。磨削烧伤肉眼有时候很难识别,但是会大幅降低轴锻件表面抗疲劳性能,成为疲劳失效源头,属于十分隐蔽的加工缺陷。磨削加工合理选择砂轮参数,控制磨削进给量,保证充足冷却液供给,加工完成必要时采用金相或者磁粉手段排查磨削烧伤问题。
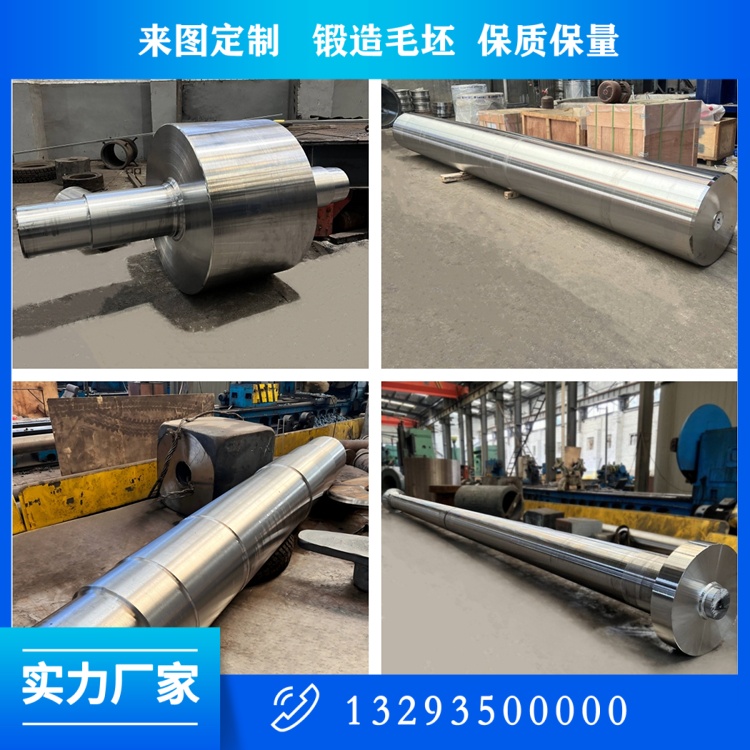
机加工过程残余应力是造成轴件加工后变形的主要元凶。工件内部残余应力处于平衡状态,切削加工去除材料之后原有应力平衡被打破,应力重新分布,工件就会发生弯曲变形。针对该风险,除了锻后热处理、矫直去应力回火之外,加工工艺上可以采用分多次切削加工思路,粗加工之后预留充足时间让应力释放,再开展精加工;高精度轴锻件还可以配套振动时效处理,进一步降低残余应力水平。
机加工环节质量检测工作同样要分层落实。粗加工之后,检测外形尺寸、直线度,开展 UT 超声波探伤,排查内部缺陷;精加工过程做好首件检验、过程巡检,每一个尺寸、形位公差逐项核对;成品完工之后全尺寸复测。同时做好加工过程物料防护,精加工完成之后轴颈表面做好防护,防止磕碰划伤,避免工件表面产生压痕损伤。
生产现场经常出现几类典型问题:矫直之后不做去应力回火,成品后期变形;过渡圆角加工不到位,留有尖角;磨削参数不合理造成表面磨削烧伤;粗精加工工序安排不合理,残余应力释放不充分,精加工之后轴件弯曲;加工过程磕碰,轴颈工作面出现压痕划伤。企业需要完善机加工工艺规程,明确加工工序顺序、切削参数、圆角要求、检测项目,操作工、检验员各司其职,把形位公差、表面质量管控落到实处。
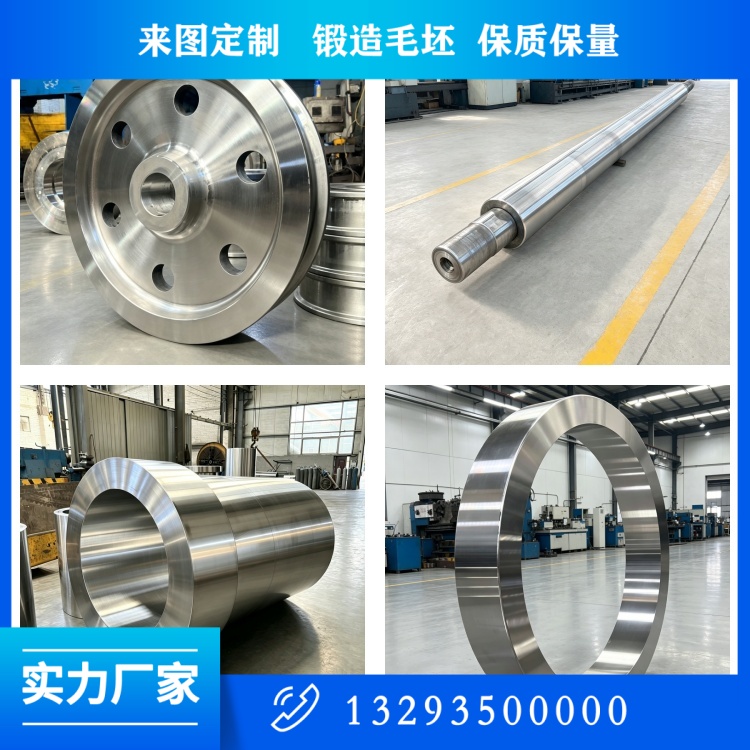
轴锻件产品质量是全工序共同作用的结果,锻造热处理打造优良内在组织性能,机加工矫直实现图纸要求的外形精度。再好的毛坯,如果机加工矫直工序管控缺位,也生产不出合格轴锻件。只有规范粗加工 矫直 去应力 精加工整套流程,严控加工缺陷,做好各环节质量检测,才能产出内外品质兼备的轴锻件成品。
 关注公众微信号
