国内轴锻件行业发展现状、技术难点与未来趋势
随着国内风电、冶金装备、船舶动力、矿山机械、压缩机、水电火电装备产业快速发展,市场对大规格、高可靠性轴锻件需求持续提升。过去大吨位转子轴、大兆瓦风电主轴等高难度轴锻件大量依赖进口,经过国内锻造企业多年装备升级、工艺沉淀,绝大多数规格轴锻件已经实现国产化交付。但是行业内部企业技术水平差距较大,中小企业与头部制造企业能力分层明显,部分企业照搬碳钢经验制造合金钢轴锻件,工艺管控不到位,产品质量参差不齐。客观看待行业现状,认清现存技术痛点与未来技术发展方向,对下游装备制造企业具备参考价值。
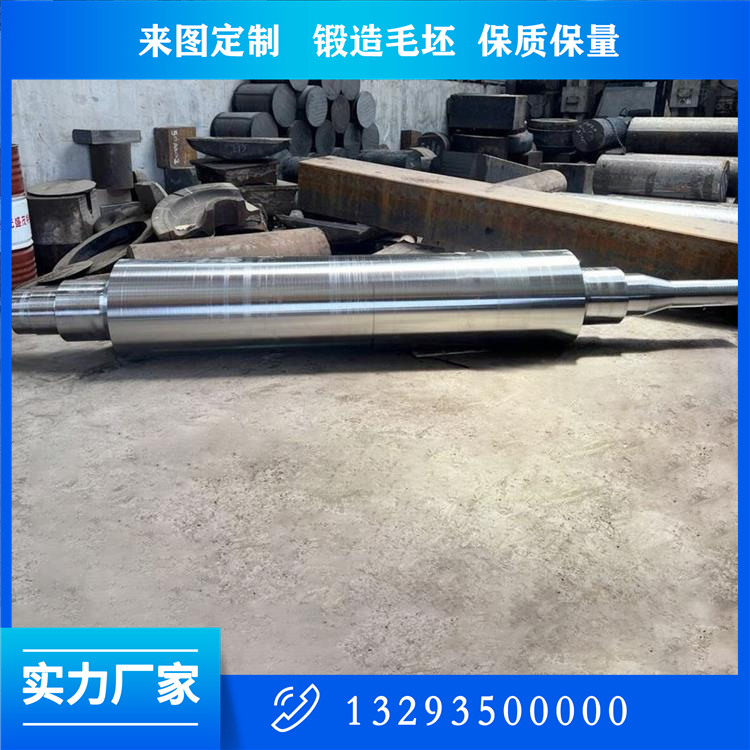
从市场格局来看,国内锻造轴锻件市场可以划分为三个层级。***层级普通中小规格轴锻件,普通传动轴、辊轴,以 45#、42CrMo 为主,技术门槛相对较低,生产企业数量众多,市场竞争激烈,产品质量差距主要体现在热处理执行水平、探伤检测规范性、原材料纯净度管控。第二层级中等难度大型轴锻件,大兆瓦风电主轴、轧机主轴、船舶中间轴,需要大型自由锻液压机,配套完整热处理炉、理化实验室,具备成熟锻造热处理工艺积累的企业数量明显缩减,该类产品对锻造比、锻后缓冷、调质热处理、低温冲击性能都有硬性要求。第三层级高端特种轴锻件,汽轮机转子、大型压缩机转子、核电用轴锻件,采用高镍铬钼钒转子钢,对钢锭冶炼、控氢防白点、大截面调质热处理、芯部性能、夹杂物等级要求严苛,需要真空精炼、电渣重熔冶炼装备,国内可以稳定批量供货企业数量有限,部分极端工况规格还在持续开展技术攻关。
上游原材料钢锭质量是轴锻件品质源头。中小规格轴锻件可以使用连铸坯;大截面高风险关键轴锻件越来越多项目***真空浇铸钢锭,高等级转子轴选用电渣重熔钢锭。电渣重熔可以降低夹杂物等级,减轻成分偏析,改善铸态芯部质量,显著提升轴锻件冲击韧性与疲劳寿命。近些年国内特钢企业精炼产能扩张,高端钢锭供给能力相比过去大幅提升,但不同钢厂钢锭纯净度、有害元素控制水平存在明显差距,同样牌号钢锭,***终轴锻件成品性能会拉开差距。
行业现存普遍性技术问题。***,工艺执行管控不严,部分企业把碳钢工艺直接套用合金钢轴锻件。合金钢锻后省略坑冷缓冷,带来白点风险;大截面轴锻件保温时间照搬小件经验,芯部热处理不充分;高疲劳轴锻件锻造比达不到***低设计要求;矫直之后省略去应力回火,轴件留存较高残余应力。第二,探伤检测执行不规范。长阶梯轴锻件探伤分不清台阶伪回波,漏判内部缺陷;合金钢轴锻件热处理矫直完成之前开展***终探伤,延迟裂纹尚未显现;只做外圆探伤,空心轴忽略内孔探伤;探伤人员经验不足,对大截面轴锻件草状杂波处理不到位。第三,取样不规范,重要大截面轴锻件只取轴锻件表层试棒,表层性能全部合格,芯部冲击韧性、强度不足,留下重大隐患。第四,行业普遍存在重牌号、轻工艺的采购习惯,采购只核对材质化学成分报告,不关注***小锻造比、冶炼方式、锻后缓冷制度、热处理状态、取样位置,相同牌号轴锻件,不同制造工艺,服役可靠性差距巨大,化学成分达标不等于产品工况安全。
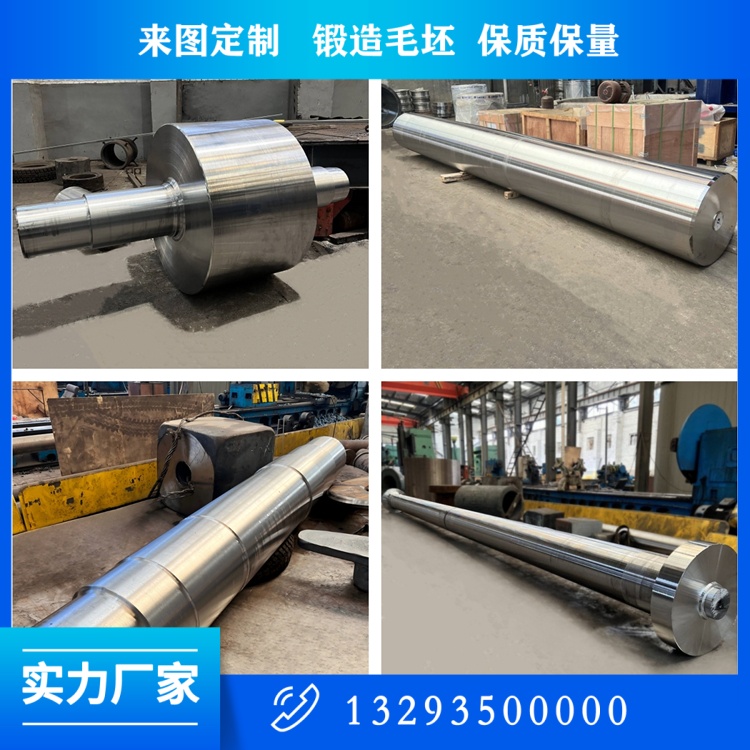
现阶段行业核心制造技术难点集中在几个方向。***,超大截面合金钢轴锻件淬透性矛盾,轴件直径增大之后,淬火过程芯部冷却速度不足,表层和芯部性能梯度加大,如何平衡淬硬效果、变形、开裂风险,是大轴锻件共性难题。第二,防白点全流程管控,高镍合金钢氢致白点风险突出,从冶炼真空除氢、钢锭存放、锻造加热、锻后缓冷整套控氢链条,任何一环失守就会出现白点报废。第三,长轴锻件变形控制,长轴件锻造、热处理、冷却过程极易弯曲,大吨位工件矫直难度高,矫直残余应力消除难度大,保障成品直线度与尺寸稳定性难度高。第四,空心轴锻件内孔质量控制,冲孔、芯轴拔长容易出现内壁裂纹、壁厚不均,淬火内孔冷却不足,内孔探伤执行难度高。
轴锻件行业技术发展趋势。***,钢锭冶炼纯净度持续提升,VIM+ESR 双联冶炼更多应用高端转子轴锻件,压低硫、氧有害元素,控制夹杂物形态,提升轴件抗疲劳性能。第二,锻造仿真模拟普及,依靠有限元模拟计算加热温度场、锻造应力场、金属流动,优化镦粗拔长火次分配、砧宽比、压下量,减少工艺试错,提升大型轴锻件成品率。FM、WHF 等专用拔长工艺得到更加广泛应用,提升钢锭芯部疏松压实效果。第三,热处理装备升级,大型强循环淬火水槽建设,改善大轴锻件淬火冷却均匀性;炉温均匀性提升,降低热处理性能离散;重视锻后缓冷坑、回火去应力设备配套。第四,检测体系升级,金相检验更多用于关键轴锻件,不只依靠拉伸硬度;探伤工艺针对长轴、阶梯轴、空心轴做专项调试;强化芯部取样,更加真实反映轴锻件内部质量;生产全流程工艺参数数字化记录,实现产品完整工艺追溯。第五,面向新能源新工况开发适配工艺,风电更大兆瓦主轴、氢能装备传动轴、水电大轴,针对低温、交变疲劳等特殊工况优化整套制造工艺。
面向下游装备企业采购实操建议。***,工况优先于牌号,根据载荷形式、转速、温度条件,区分静态载荷、交变疲劳冲击载荷,合理选用碳钢、合金结构钢,不要盲目选用高合***号推高成本,也不能降级选材。第二,技术协议条款不能仅仅写明材质牌号,明确制造工艺(自由锻)、***小锻造比、钢锭冶炼方式、锻后缓冷要求、热处理交货状态、探伤标准与验收等级、取样位置,高风险轴锻件要求矫直之后增加去应力回火。第三,区分自由锻轴、轧材轴、铸造轴,关键转动部件严禁铸造轴,大截面重载工况谨慎使用热轧棒料直接加工。第四,评估供应商综合能力,不只看压机吨位,重点考察同类轴锻件过往生产业绩,理化实验室、探伤检测条件,是否具备成熟合金钢轴全套工艺积累,大吨位压机不等于可以做好高难度合金钢轴锻件。第五,完整留存材质证明、热处理曲线记录、探伤报告,便于后期设备运维复盘。

国内轴锻件行业硬件装备已经实现很大进步,未来行业竞争重心转向工艺精细化管控、全流程质量体系建设。装备企业与锻造制造企业充分沟通装备实际服役工况,把载荷、温度、风险等级传递给制造端,制造企业针对性匹配冶炼-锻造-热处理整套工艺,共同提升轴锻件产品可靠性,服务风电、冶金、能源装备国产化高质量发展。
 关注公众微信号
