轴锻件基础定义、品类划分与全工业领域核心应用价值
一、轴锻件基础概念与核心结构特征
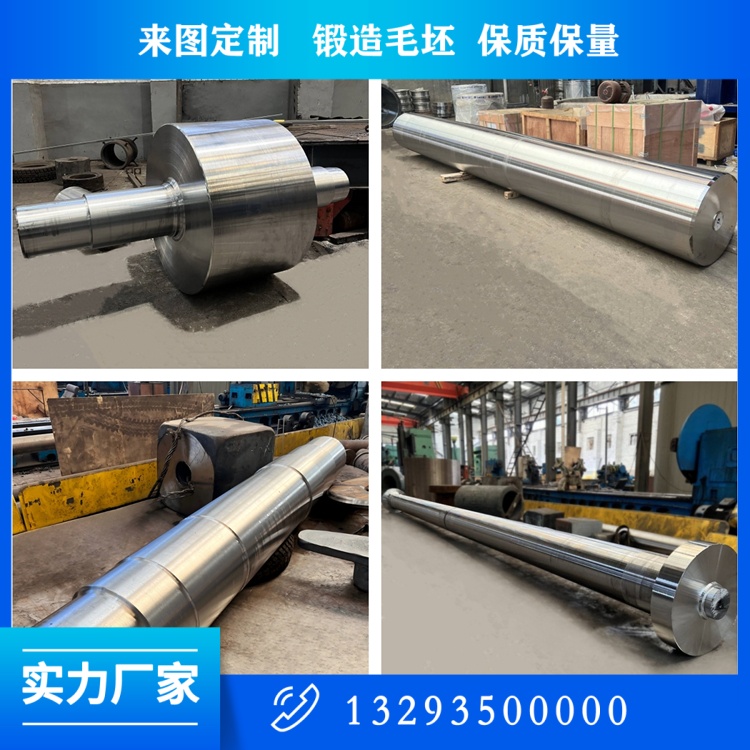
轴锻件是以真空精炼钢锭、合金锻坯为原料,经热塑性锻造成型的回转类核心受力构件,区别于热轧圆钢直接车削轴、模锻小型轴、分段焊接轴件,是重型装备承受扭矩、弯曲、交变冲击载荷的关键基础件。标准轴锻件以中心轴线对称,分为实心阶梯轴、空心轴、法兰主轴、偏心轴四大基础结构,单件重量覆盖 0.2 吨至 120 吨,直径区间 φ100mm—φ1200mm,总长***长可达 15 米,轴肩、过渡圆角、法兰盘、内孔是主要功能结构。
按照成型工艺划分,行业主流分为自由锻轴、精密模锻轴两大品类,二者适用场景边界清晰,不存在单一工艺完全替代另一工艺。自由锻依托万吨油压机配合操作机完成多道次镦粗、拔长,适配超长、超大直径、单件小批量重型主轴;精密模锻依靠定型模具近净成型,材料利用率高、尺寸一致性好,多用于中小规格标准化轴件批量生产。
按材质体系分类,市场主流轴锻件分为五大类:碳素结构钢轴、低合金调质轴、镍铬高强合金轴、不锈钢耐腐蚀轴、铬钼钒耐热特种轴,另有镍基高温合金轴用于火电、核电高温转子工况。不同材质导热性能、淬透性、高温力学性能差异巨大,冶炼、加热、锻造、热处理整套工艺参数完全独立,不可通用。

二、锻造轴锻件与热轧轴、焊接轴、铸造轴核心性能横向对比
工业制造中四种轴类毛坯方案性能差距根源在于金属流线连续性与内部缺陷控制能力,重载工况失效概率存在量级差异:
热轧圆钢车削轴:直接轧制成圆棒后切削成型,无整体大变形锻造工序,钢锭心部疏松、缩孔仅轻微压实,金属流线平直无随轴肩轮廓包裹;车削加工会切断表层金属纤维,轴肩过渡位置流线断裂,交变载荷下极易萌生疲劳裂纹。其横向冲击韧性仅为锻造轴 65% 左右,仅适用于轻载、低转速、无长期循环载荷的普通输送设备,风电、冶金、高压机组严禁使用。
分段焊接轴:多段锻件或轧材组对焊接成型,焊缝热影响区晶粒粗化,残余应力高度集中,焊缝位置力学性能断层;高速旋转工况下焊缝应力集中系数大幅提升,存在断裂风险,仅低速常压轻型设备临时配套使用,特种设备强制禁用。
铸钢轴件:钢水一次性浇铸成型,生产成本低、成型效率高,但铸态组织枝晶偏析严重,内部遍布气孔、疏松、夹渣,晶粒粗大且各向异性突出,抗拉、疲劳极限远低于锻件,仅用于低速、无冲击、轻载辅助传动轴,无法承担主轴核心受力。
整体锻制轴锻件:钢锭经多火次大压下量塑性变形,铸态原生缺陷充分焊合压实,金属流线沿轴身、轴肩、法兰完整连续包裹,无流线切断、拼接界面。规范管控锻造比后全截面晶粒均匀细化,纵向、横向力学性能差值控制在 5% 以内,抗扭、抗弯、耐疲劳、抗冲击性能******其余三类毛坯,是风电、火电、船舶、石化、矿山重型装备强制选用结构件。
三、轴锻件下游全行业应用细分与工况性能需求
新能源风电装备(市场需求占比 32%) 风电主轴是风机核心承载部件,单机容量从 5MW 升级至 20MW,长期户外 - 40℃低温交变弯曲载荷运行,设计服役周期 20 年以上,核心材质 42CrMo、34CrNiMo6,要求低温冲击功≥34J,全段探伤二级合格,无内部白点、夹渣缺陷。包含低速主轴、齿轮箱输入输出轴、偏航变桨传动轴,空心减重轴锻件应用占比逐年提升。
火电、汽轮发电装备(需求占比 26%) 汽轮机转子轴、发电机主轴、风机轴长期 400℃以上高温、高速旋转工况,承受高温蠕变、离心冲击,主流材质 30Cr1Mo1V、30Cr2Ni4MoV,钢锭必须电渣重熔提纯,锻造比≥6.0,执行一级无损探伤标准,严控氢含量避免高温运行氢致裂纹。
冶金轧机重型装备(需求占比 18%) 轧辊轴、轧机主传动轴、减速机重载轴持续承受瞬时轧制冲击、循环弯曲载荷,工况粉尘大、载荷波动剧烈,选用 40CrNiMo、27SiMn 材质,要求高屈服强度、耐磨抗疲劳,大截面实心自由锻轴为主流方案。
船舶动力与海工装备(需求占比 12%) 船舶推进主轴、深海钻井平台驱动空心轴,长期海水氯离子腐蚀、交变扭转载荷,分为低合金船用主轴、双相不锈钢耐腐蚀轴两类,需通过船级社全套理化、探伤认证,抗应力腐蚀开裂性能为核心考核指标。
石化、矿山、工程机械(剩余 12% 市场) 压缩机主轴、加氢搅拌轴、矿车半轴、液压主轴,工况覆盖高压腐蚀、重载冲击,材质跨度广,碳钢、铬钼耐热钢、不锈钢按需选型,核心要求抗氢脆、耐磨、抗冲击。

四、轴锻件行业质量判定核心逻辑与失效根源统计
轴锻件服役失效 85% 以上集中于疲劳断裂,故障溯源数据显示,绝大多数失效源于前期热加工工艺管控缺失:锻造比不足导致心部疏松未焊合、终锻温度过低产生内部微裂纹、热处理回火不充分残留巨大应力、表面锻造折叠形成应力集中点。仅有 15% 失效问题来自材质选型错误、设备过载使用。
行业统一执行四级质控闭环:原材料纯净度管控、锻造变形量标准化、热处理金相***调控、无损检测全尺寸覆盖,任意工序缺陷必须在本工序消除,严禁流转至下游加工环节。高端主轴全流程数据可终身追溯,满足特种设备、能源装备第三方监造验收硬性要求。
 关注公众微信号
