自由锻轴锻件核心工序(镦粗、多道次拔长、压肩整形)工艺详解
一、轴锻件锻造核心目标与锻造比硬性管控标准
轴锻件热锻成型三大核心目标:焊合钢锭铸态疏松、缩孔、微小孔洞等原生缺陷;打碎粗大铸态树枝晶,均匀细化全截面晶粒;塑造沿轴身、轴肩、法兰连续完整的金属流线,提升主轴抗扭、抗弯、耐疲劳性能。锻造比是衡量变形程度、缺陷焊合效果的核心量化指标,定义为坯料锻造前后横截面积比值。
行业标准 GB/T 6402、JB/T 1265 明确分级锻造比要求:通用工程机械轴总锻造比≥3.0;风电主轴、冶金轧机重载轴总锻造比≥3.5;火电汽轮机转子、核电主轴等高安全等级部件总锻造比≥6.0。锻造比不足会导致钢锭心部变形量缺失,疏松缺陷无法完全焊合,UT 探伤内部缺陷超标;锻造比过高会造成晶粒过度破碎,轴件韧性下降,同时增加锻造火次、生产成本,需根据轴件工况***匹配变形参数。
完整自由锻轴锻件标准化工序流程:高温透烧坯料→双向平砧镦粗→多道次分段拔长→分段压肩成型法兰与阶梯轴肩→高温整体滚圆整形,每道工序单次变形量、锻造温度、工装选型均有标准化参数,不得随意删减工序、压缩变形量。

二、双向镦粗工序工艺参数与缺陷防控
镦粗是锻造轴锻件***道塑性变形工序,轴向压缩坯料、径向扩大截面,大幅度压实钢锭心部集中疏松,是消除铸态内部缺陷***关键步骤,重载转子轴统一采用两次双向镦粗工艺。
镦粗变形量量化标准:单次镦粗将坯料原始高度压缩至 1/2 至 1/3,单次镦粗比控制 2.5—3.0;直径 600mm 以上大型转子轴采用两次镦粗,单次变形量降低至 40%,两次镦粗中间回炉补热,避免单次大变形产生侧表面纵向裂纹。
工装与操作规范:上下大平面平砧提前预热至 200℃以上,防止坯料表层骤冷硬化;坯料***放置砧面中心,保证同轴度,偏心镦粗会造成轴坯单边壁厚偏差,后续拔长无法校正;镦粗过程分多道次缓慢下压,单次压下量不超过坯料直径 15%,实时观察坯料外形,单边鼓胀立即调整对中位置。
高频缺陷与对应对策
侧表面纵向撕裂裂纹:坯料表面温度偏低、单次压下量过大;严控始锻温度,拆分多道次小变形镦粗。
坯料同轴度偏移、单侧变形不均:坯料放置偏移、砧面长期磨损凹凸不平;定期打磨修复砧面,采用激光定位系统校准坯料中心。
心部疏松无法焊合:总镦粗比不足;增加二次镦粗工序,提升整体锻造比达标。
镦粗完成后坯料整体滚圆,高压水冲除全部表层氧化皮,立即转运拔长工位,温降超标的坯料强制回炉重新保温。
三、多道次分段拔长核心工艺(轴锻件组织均匀度决定性工序)
镦粗完成后的饼状坯料经冲孔(空心轴)或直接夹持(实心轴)进入拔长工序,依靠油压机平砧分段往复锻打,逐步拉长坯料、缩小截面,成型轴件基础圆柱毛坯,拔长工艺直接决定轴身全长晶粒均匀性与金属流线完整性。
分级多火次拔长原则:禁止单次大变形一次性拔长成型,每火次截面变形量控制 15%—25%,直径 500mm 以上大截面轴件单火次变形量≤15%;每完成一段拔长,坯料回炉保温透烧恢复塑性,再开展下一火次变形,总拔长火次 4 至 10 次,依据轴件总长、截面直径差调整。
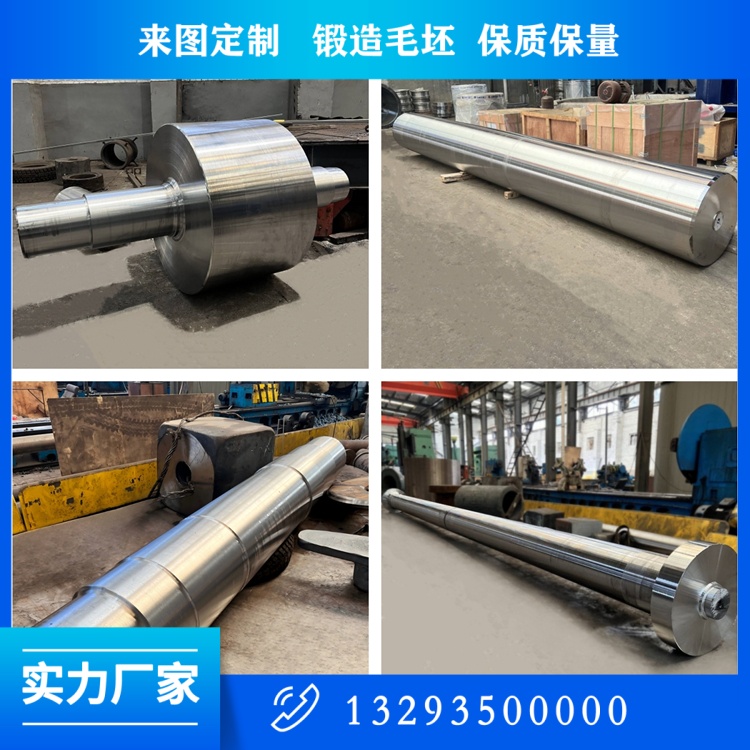
宽平砧优化工艺参数:选用宽幅平砧,砧宽比控制 0.7—0.9,坯料每锻打一次旋转 22.5° 均匀送进,保证轴身圆周每一处获得均等塑性变形;窄砧锻打易造成轴件局部欠锻,轴身纵向力学性能离散,宽砧工艺可将全长硬度差值控制在 HB15 以内。
全长同轴度实时监控:拔长过程搭配数控操作机,激光测距仪分段检测轴身直线度,通用轴件直线度偏差≤0.1mm/m,风电、火电转子轴直线度≤0.05mm/m,超差立即局部校正锻打。
金属流线管控要点:匀速缓慢分段拔长,保证金属沿轴向平滑流动,无流线扭转、断裂;流线紊乱的轴件疲劳强度下降 30% 以上,长期交变载荷工况极易提前疲劳断裂。
四、分段压肩、法兰成型工艺控制要点
基础圆柱毛坯完成拔长后,采用专用圆弧压肩工装分段锻打轴肩、法兰盘,成型阶梯轴功能结构,该工序是应力集中高发区域,工艺管控直接决定主轴使用寿命。
压肩温度门槛:坯料表面温度不得低于 900℃,低温锻打轴肩过渡圆角易产生表层折叠、微裂纹;合金钢、不锈钢压肩温度提升至 950℃以上,弥补低温塑性不足。
过渡圆角标准化管控:轴肩过渡圆角不得小于图纸设计值,工装统一加大圆角半径,避免尖锐直角产生应力集中;锻打时分多道次渐进压肩,禁止一次性强力挤压成型,防止圆角处金属折叠嵌入基体。
法兰锻打成型规范:法兰位置分段局部镦粗扩径,分 3 至 5 道次小变形锻打,法兰端面平整无凹凸,法兰与轴身衔接位置流线连续包裹,无流线断裂分层。

五、终锻整形与终锻温度硬性红线标准
全部拔长、压肩、法兰成型工序完成后进入高温整体整形工序,轴坯保持高温状态下全长度滚圆、校正直线度,消除分段锻打产生的局部弯曲、椭圆缺陷。终锻温度为锻造工序不可突破红线,低于标准温度禁止任何锻打整形操作:
碳素钢轴终锻温度≥800℃;
42CrMo、34CrNiMo6 风电主轴≥820℃;
30Cr1Mo1V 火电转子轴≥850℃;
316L 不锈钢耐腐蚀轴≥880℃。
终锻温度低于下限,金属塑性大幅衰减,锻打极易产生表层折叠、贯通微裂纹,低温变形产生的巨大残余应力无法通过锻造释放,后续热处理易出现轴件整体弯曲、开裂。整形完成的轴锻件标记***锻造编号,转运热处理车间,禁止露天长时间自然冷却。
整套自由锻工序依靠分级小变形、多火次透烧锻打,实现轴件全截面均匀锻透,从成型环节保障轴锻件内部组织、外形直线度双达标,是高端重载主轴区别于粗制锻轴的核心工艺壁垒。
 关注公众微信号
