轴锻件核心价值解析 —— 为什么重载传动装备优先选用锻造轴件
在重型装备传动系统中,轴类部件承担扭矩、交变弯曲载荷、瞬时冲击载荷,是整机可靠性的核心承载构件。当前市场上轴类构件主要分为三种制造路线:圆钢直接切削加工、铸造成形、锻造成形。在矿山、风电、冶金、船舶、动力设备等重载工况下,轴锻件长期占据主流地位,其核心优势来源于锻造过程对金属组织的重塑作用。
铸造轴件依靠金属液体冷却成型,内部极易产生疏松、气孔、晶间偏析,金属组织呈各向同性,不存在连续纤维流线,承受交变载荷时裂纹极易快速扩展,仅适用于载荷平稳、安全系数要求较低的通用设备。热轧圆钢直接车削加工的轴件生产周期短、成本低廉,但热轧变形量有限,钢坯芯部原始缺陷难以充分压实,纤维流线形态单一,大截面工件心部韧性不足,不适合长期持续承受交变应力。与之对比,轴锻件依托钢锭经过镦粗、拔长等塑性变形,从根本上改善金属内部组织结构,成为高端装备传动部件的***方案。

钢锭在凝固过程中,内部天然存在树枝状晶粒、中心疏松、微小缩孔以及非金属夹杂物聚集等先天缺陷。未经充分锻造,这些微观缺陷会成为疲劳裂纹萌生源头。锻造轴工序通过巨大压力使金属发生塑性流动,镦粗工序可以有效压实内部微孔,焊合微小疏松,打碎粗大铸态晶粒;持续拔长过程引导金属纤维沿着轴身外形连续延伸,形成顺着受力方向分布的完整流线组织。合格轴锻件的金属流线连续包裹轴体轮廓,不在轴肩、过渡圆角等高应力区域出现流线切断现象,这也是锻造轴疲劳寿命显著优于切削圆钢轴***关键的特征。
衡量锻造变形充分程度的核心指标为锻造比。行业通用标准规定,常规重载轴锻件总锻造比不得低于 3:1;风电主轴、压缩机转子、船舶艉轴等长期承受交变载荷的关键部件,锻造比要求提升至 4:1 以上。锻造比不足意味着变形量有限,钢锭芯部组织无法充分锻透,疏松缺陷不能完全闭合,热处理后容易出现力学性能表里不均。但盲目追求超大锻造比同样存在弊端,过多火次反复加热会加剧金属氧化烧损,提升晶粒粗大风险,工艺设计需要结合钢锭规格、成品截面尺寸综合平衡。
完整轴锻件生产链条覆盖原材料检验、下料、分段加热、多火次锻造、锻后缓冷、预备热处理、粗加工、***终热处理、矫直、精加工、无损探伤、理化性能检测等十余道工序。任何一道工序参数失控,都会形成不可逆质量隐患。以加热环节为例,合金钢导热性能较差,大型钢坯不能直接进入高温炉快速升温,急剧温差产生的热应力容易催生内部微裂纹。行业普遍采用梯度升温工艺,低温区间缓慢升温,设置恒温均热平台,待坯料表层与心部温度趋于统一后,再升至始锻温度。碳钢始锻温度控制在 1180℃~1220℃,合金结构钢控制在 1150℃~1200℃;同时严格管控终锻温度,碳钢不低于 800℃,合金钢不低于 850℃,低温锻造会大幅提升变形抗力,诱发内部隐形裂纹。
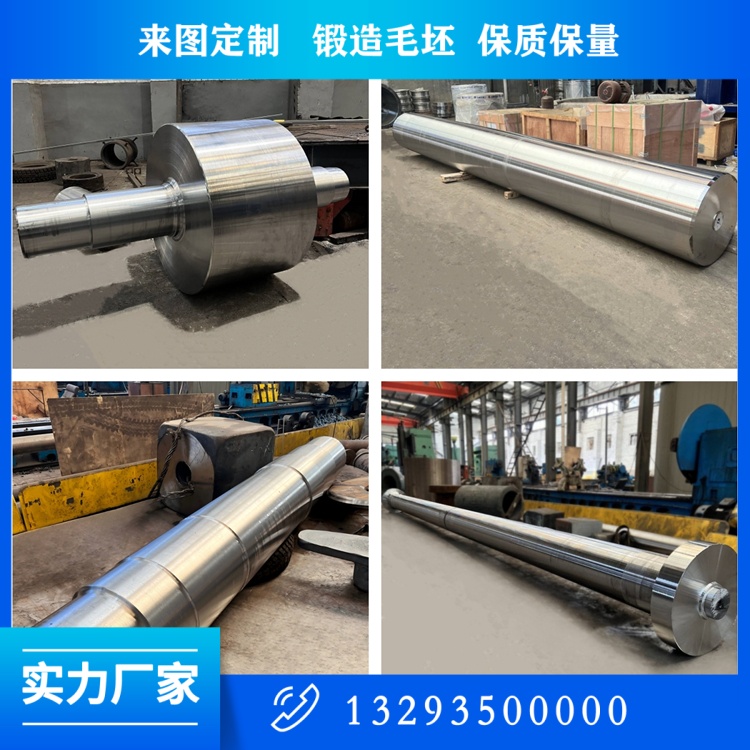
锻后冷却工艺常常被生产环节忽视。锻件锻造完成后,不能直接露天空冷,巨大截面内外冷却速度差异会形成很高残余应力,造成轴件弯曲变形,严重时产生纵向裂纹。大型轴锻件普遍采用保温缓冷坑缓慢降温,冷却速率根据材质严格管控,合金钢冷却速度控制在 20~30℃每小时,待温度降至 400℃以下方可取出。部分高要求产品在缓冷之后增加去应力退火,提前释放锻造残余应力,降低后续热处理变形风险。
从服役角度分析,多数传动轴件失效形式以疲劳断裂为主。断裂位置大多集中在轴肩过渡圆角、键槽根部、直径突变区域。同等材质、同等外形条件下,锻造轴凭借细化晶粒与连续纤维组织,屈服强度、冲击韧性、疲劳极限***提升。在 20 年设计寿命的风电装备、长期连续运转的冶金轧机、常年在复杂工况作业的矿山破碎机中,轴锻件可以有效降低突发断裂停机风险,减少设备维修成本。

随着高端装备国产化持续推进,下游行业对于轴锻件纯净度、力学均匀性、探伤等级要求持续提高。简单依靠经验锻造的生产模式已经无法满足市场需求。现代轴锻件制造融合锻造仿真模拟、智能温控热处理、全流程无损检测、数字化追溯体系,实现工艺参数标准化。装备制造企业在采购传动主轴、阶梯轴、空心轴等部件时,应当充分区分锻件、轧材加工件、铸件的性能差异,结合工况载荷、运行周期、环境温度合理选型,从源头保障整套设备长期稳定运行。
 关注公众微信号
